Ha solo cinque anni ma è già fuori norma: il paradosso nascosto delle macchine industriali
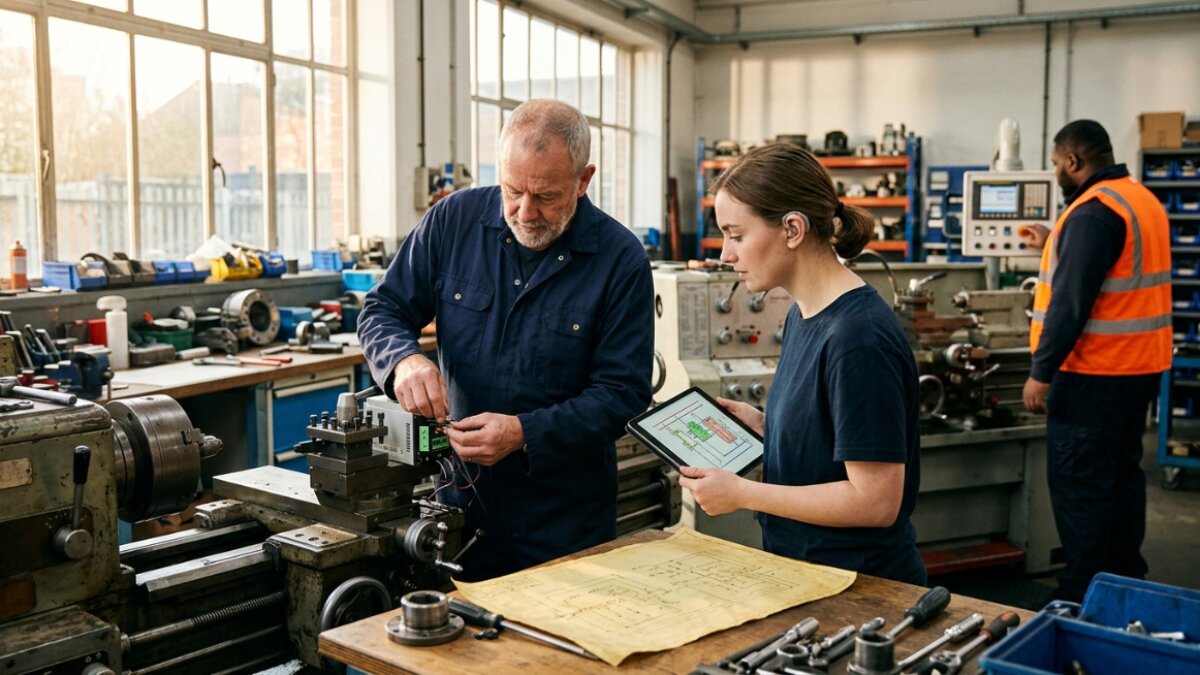
A cura della Redazione
Molte aziende considerano le proprie macchine "a posto" semplicemente perché funzionano, o perché sono state acquistate non troppi anni fa. È un errore di prospettiva che la normativa italiana ed europea non riconosce: non esiste, in materia di sicurezza delle attrezzature di lavoro, alcun diritto acquisito che esenti in modo permanente un macchinario dall'adeguamento ai requisiti minimi vigenti. Anche un'attrezzatura relativamente recente può risultare, sulla carta, già superata rispetto agli standard di sicurezza attuali. Questo articolo spiega perché il retrofit — l'adeguamento tecnico di macchinari esistenti — vada trattato come un processo continuo e strutturato, quali responsabilità legali comporta, e quali errori organizzativi trasformano un intervento di ammodernamento in una nuova fonte di rischio.
COSA TRATTA
Immaginate una macchina installata appena cinque anni fa, apparentemente moderna, ancora perfettamente funzionante, mai coinvolta in un infortunio. Agli occhi di chi la usa ogni giorno sembra tutto tranne che un problema di sicurezza. Eppure, se quella macchina non dispone di una valutazione del rischio aggiornata agli standard tecnici attualmente in vigore, o se i suoi dispositivi di sicurezza non sono mai stati rivisti alla luce delle norme più recenti, quella macchina è già, di fatto, non conforme — indipendentemente da quanto sembri nuova. È un paradosso che disorienta molti responsabili aziendali, abituati a pensare alla conformità come a un traguardo raggiunto una volta per tutte al momento dell'acquisto. La realtà normativa è diversa e più esigente: la sicurezza di un'attrezzatura di lavoro non è mai una condizione acquisita in modo definitivo, ma un impegno che il datore di lavoro deve rinnovare nel tempo, macchina per macchina, ogni volta che le condizioni di rischio, la tecnologia disponibile o il quadro normativo evolvono. Comprendere questo principio è il primo passo per affrontare correttamente uno dei temi più delicati e meno raccontati della prevenzione industriale: l'adeguamento — il cosiddetto retrofit — dei macchinari già in esercizio.
Il mito del diritto acquisito: perché in sicurezza non esistono eccezioni permanenti
Uno degli equivoci più radicati nella cultura industriale è l'idea che una macchina, una volta messa in esercizio in conformità alle regole del tempo, resti automaticamente "coperta" da quella conformità originaria per tutta la sua vita utile, quasi fosse tutelata da una sorta di diritto acquisito. Il diritto del lavoro italiano ed europeo non riconosce questa impostazione. L'articolo 71 del D.Lgs. 81/2008 pone in capo al datore di lavoro — non al costruttore originario, non al precedente proprietario, non a chi ha eseguito l'ultima manutenzione — l'obbligo continuativo di garantire che ogni attrezzatura messa a disposizione dei lavoratori risulti conforme ai requisiti di sicurezza applicabili, e di adeguare quelle già in uso ai requisiti minimi previsti dall'Allegato V dello stesso decreto, senza che il tempo trascorso dalla loro installazione costituisca di per sé un'esenzione. È una responsabilità che pesa in modo particolare su chi gestisce macchinari costruiti internamente o su misura per un'esigenza produttiva specifica: proprio perché non rientrano in una categoria merceologica standardizzata, questi macchinari raramente trovano corrispondenza in una norma tecnica di prodotto dedicata — quella che gli addetti ai lavori chiamano norma di tipo C — e devono quindi essere valutati e adeguati facendo riferimento diretto ai principi generali della norma EN ISO 12100 e ai criteri sui sistemi di comando legati alla sicurezza della norma EN ISO 13849-1, con uno sforzo interpretativo che richiede competenza tecnica specifica e che troppo spesso viene sottovalutato o rinviato.
C'è poi un secondo aspetto giuridico, meno noto ma altrettanto rilevante, che riguarda le modifiche apportate a una macchina già in esercizio. La Direttiva Macchine 2006/42/CE, recepita in Italia con il D.Lgs. 17/2010, e la relativa guida applicativa della Commissione Europea, stabiliscono un principio che molte aziende scoprono solo a proprie spese: quando un intervento di adeguamento introduce nuovi rischi o modifica in modo significativo l'uso previsto della macchina, configurandosi come modifica sostanziale, chi esegue quell'intervento assume agli effetti di legge il ruolo di fabbricante. Questo comporta l'obbligo di rifare, come se si trattasse di una macchina completamente nuova, la valutazione del rischio, il fascicolo tecnico, la dichiarazione di conformità e la marcatura CE. Il nuovo Regolamento (UE) 2023/1230, che sostituirà integralmente la direttiva a partire dal 20 gennaio 2027, conferma questo impianto e lo estende esplicitamente anche alle modifiche che riguardano componenti software o sistemi di sicurezza digitali, un ambito sempre più rilevante man mano che i retrofit includono controllori programmabili e interfacce elettroniche. Ignorare questo confine — intervenire pensando di fare una "semplice manutenzione straordinaria" quando in realtà si sta modificando sostanzialmente la macchina — espone l'azienda a una responsabilità che spesso emerge solo in occasione di un'ispezione o, nella peggiore delle ipotesi, di un infortunio.
Categoria e Performance Level: la differenza che spesso si ignora
Quando un'azienda decide di intervenire su una macchina esistente per innalzarne il livello di sicurezza, la scelta dei componenti da installare richiede una comprensione tecnica che va oltre il semplice acquisto di un dispositivo certificato. La norma EN ISO 13849-1 distingue infatti due concetti che vengono spesso confusi, ma che rispondono a domande diverse. La categoria descrive l'architettura fisica del circuito di sicurezza — quanto è ridondante, quanto è capace di rilevare da sé un proprio guasto, come sono cablati i suoi componenti — mentre il livello di prestazione misura l'affidabilità funzionale complessiva del sistema di comando legato alla sicurezza, cioè la sua capacità di svolgere correttamente la funzione richiesta in condizioni normali e in presenza di guasti ragionevolmente prevedibili. Installare un componente di categoria elevata non garantisce automaticamente un livello di prestazione adeguato al rischio, così come un livello di prestazione dichiarato dal fabbricante del singolo componente non equivale al livello di prestazione effettivo del sistema nel suo complesso, che dipende dall'integrazione di tutti gli elementi della catena di sicurezza. È la valutazione del rischio, condotta sulla macchina specifica e sull'uso reale che se ne fa, a determinare quale livello di prestazione sia effettivamente necessario, ed è un errore frequente — soprattutto nei retrofit realizzati sotto pressione di tempi stretti — limitarsi a sostituire un componente guasto con uno "più moderno", senza verificare se l'intero sistema, nella sua nuova configurazione, raggiunga davvero il livello di affidabilità richiesto.
Come si fa un retrofit fatto bene (e cosa succede se manca lo schema elettrico)
Un intervento di adeguamento ben condotto raramente è un'operazione estemporanea, ed è proprio la sua natura strutturata a fare la differenza tra un retrofit che riduce il rischio e uno che, senza volerlo, ne introduce di nuovi.
- Il primo elemento è una pianificazione realistica, che tenga conto dei tempi di fermo macchina necessari e della reale complessità dell'intervento, evitando la tentazione — comprensibile ma pericolosa — di comprimere i tempi per limitare l'impatto sulla produzione.
- Il secondo elemento, spesso trascurato, è il coinvolgimento di tutte le figure che possiedono un pezzo di conoscenza sulla macchina: il responsabile del servizio di prevenzione e protezione, il rappresentante dei lavoratori per la sicurezza, i manutentori che conoscono le criticità reali dell'impianto, gli operatori che lo utilizzano quotidianamente e la direzione, che deve garantire le risorse necessarie. Nessun documento tecnico, per quanto accurato, restituisce le informazioni che emergono dal confronto diretto con chi vive la macchina ogni giorno.
- Il terzo elemento riguarda l'equilibrio tra sicurezza e produttività: soluzioni come interblocchi elettronici o controllori di sicurezza programmabili possono innalzare significativamente il livello di protezione, ma richiedono una verifica accurata di compatibilità con l'impianto esistente, che in macchinari datati può presentare architetture elettriche non immediatamente interfacciabili con la tecnologia più recente — un ambito in cui strumenti digitali di simulazione e mappatura dei circuiti possono ridurre sensibilmente il rischio di errori di integrazione, pur restando uno strumento di supporto alla competenza tecnica di chi progetta l'intervento, non un sostituto di essa.
- Il quarto elemento, che troppe organizzazioni saltano per fretta o per sottovalutazione, è la validazione successiva all'implementazione: verificare concretamente, sul campo, che la soluzione adottata riduca davvero il rischio individuato senza generarne di nuovi, un passaggio che nella pratica quotidiana rivela non di rado effetti collaterali imprevisti, come un dispositivo di sicurezza che rallenta un'operazione al punto da incentivare gli operatori ad aggirarlo.
- Il quinto elemento è una strategia di priorità: di fronte a un intero parco macchine da adeguare, ha senso affrontare per primi i rischi più gravi, individuando parallelamente anche i miglioramenti a basso costo e rapida attuazione che possono essere implementati da subito senza attendere un piano di investimento complessivo. Infine, l'adeguamento non si esaurisce con l'intervento tecnico: richiede una disciplina di miglioramento continuo, fatta di documentazione sempre aggiornata — schemi elettrici, procedure operative standard, registro delle modifiche — e di audit periodici, almeno annuali o in occasione di ogni cambiamento rilevante, che permettano di intercettare per tempo un nuovo scostamento dalla conformità.
Un problema che merita un'attenzione specifica, perché ricorre con una frequenza sorprendente, è l'assenza di schemi elettrici o di documentazione tecnica originale su macchinari più datati, spesso derivante da passaggi di proprietà, ristrutturazioni aziendali o semplice dispersione documentale nel tempo. Quando questo accade, l'unica strada percorribile è un'attività di ricostruzione tecnica della documentazione mancante, un lavoro che richiede tempo e competenza specialistica, ma che non può essere rimandato: operare un intervento di adeguamento su una macchina della quale non si conosce con certezza l'architettura elettrica e di sicurezza espone a un rischio di per sé, indipendentemente da qualunque altra valutazione. È in questo ambito che le soluzioni digitali di gestione documentale offrono probabilmente il contributo più concreto a un problema molto pratico: archiviare in modo centralizzato e sempre accessibile gli schemi ricostruiti, le versioni aggiornate delle procedure e lo storico delle modifiche riduce drasticamente la probabilità che l'azienda si ritrovi, tra qualche anno, esattamente nella stessa situazione di oggi.
COSA DICE LA LEGGE
- Il D.Lgs. 81/2008, articolo 71, commi 1 e 4, pone in capo al datore di lavoro l'obbligo continuativo di garantire la conformità delle attrezzature di lavoro ai requisiti di sicurezza applicabili e di adeguare quelle già in uso ai requisiti minimi previsti dall'Allegato V, senza alcuna esenzione collegata all'anzianità dell'attrezzatura.
- Il medesimo articolo 71, comma 4, impone inoltre obblighi di manutenzione e di verifiche periodiche per le attrezzature la cui sicurezza dipende dalle condizioni di installazione o da fattori soggetti a deterioramento nel tempo.
- La Direttiva Macchine 2006/42/CE, recepita con D.Lgs. 17/2010, e la relativa guida interpretativa della Commissione Europea, stabiliscono che una modifica sostanziale di una macchina esistente — tale da introdurre nuovi rischi o modificarne l'uso previsto — obbliga chi la esegue ad assumere il ruolo di fabbricante, con conseguente obbligo di rifare valutazione del rischio, fascicolo tecnico, dichiarazione di conformità e marcatura CE.
- Il Regolamento (UE) 2023/1230, in vigore dal 20 gennaio 2027 in sostituzione della Direttiva Macchine, conferma questo principio ed estende l'obbligo di rivalutazione anche alle modifiche che coinvolgono componenti software o sistemi di sicurezza digitali.
- Le norme tecniche EN ISO 12100 ed EN ISO 13849-1 costituiscono il riferimento tecnico per la valutazione del rischio e per la determinazione di categoria e livello di prestazione dei sistemi di comando legati alla sicurezza, in particolare in assenza di una norma di prodotto specifica (norma di tipo C) applicabile alla macchina oggetto di adeguamento.
MODIFICHE AL DVR
I contenuti descritti possono richiedere una revisione del Documento di Valutazione dei Rischi, ai sensi dell'articolo 29, comma 3, del D.Lgs. 81/2008, in particolare quando: l'azienda avvia un progetto di retrofit su uno o più macchinari esistenti; si accerta che una macchina ritenuta conforme non dispone in realtà di una valutazione del rischio aggiornata agli standard tecnici vigenti; si scopre l'assenza di schemi elettrici o di documentazione tecnica originale, condizione che va essa stessa trattata come un rischio da valutare formalmente; oppure quando un intervento pianificato rischia di configurarsi come modifica sostanziale ai sensi della Direttiva Macchine, con le conseguenti implicazioni in termini di responsabilità.
PROCEDURE DI SICUREZZA
I temi trattati possono richiedere l'introduzione o l'aggiornamento di procedure dedicate, tra cui: una procedura di gestione dei progetti di retrofit, che disciplini pianificazione, fermo macchina programmato e coinvolgimento sistematico di RSPP, RLS, manutentori e operatori; una procedura di validazione post-intervento che verifichi, con criteri oggettivi, l'effettiva riduzione del rischio ottenuta; una procedura di ricostruzione documentale da attivare in caso di schemi o fascicoli tecnici mancanti; e una procedura di audit periodico di sicurezza, con cadenza almeno annuale o in occasione di ogni modifica rilevante, corredata da un registro delle modifiche sempre aggiornato.
INDICAZIONI OPERATIVE
- · Censire l'intero parco macchine aziendale, verificando per ciascuna attrezzatura la presenza di una valutazione del rischio aggiornata e di documentazione tecnica completa.
- · Non considerare mai l'anzianità di una macchina, da sola, come garanzia di conformità: anche un'attrezzatura di pochi anni può risultare priva delle certificazioni di sicurezza attualmente richieste.
- · Coinvolgere sistematicamente RSPP, RLS, manutentori e operatori nella pianificazione di ogni intervento di adeguamento, prima ancora della fase progettuale.
- · Prima di qualunque modifica, valutare esplicitamente se l'intervento possa configurarsi come modifica sostanziale ai sensi della Direttiva Macchine, con le conseguenti implicazioni su marcatura CE e fascicolo tecnico.
- · Distinguere sempre, nella scelta dei componenti di sicurezza, tra categoria del circuito e livello di prestazione richiesto, verificando la coerenza di entrambi con il rischio stimato per quella specifica applicazione.
- · In caso di schemi elettrici o documentazione mancante, avviare senza ritardo un'attività di ricostruzione documentale, trattando l'assenza di documentazione come un rischio autonomo da gestire con priorità.
- · Stabilire una scala di priorità degli interventi basata sul rischio residuo, affrontando per primi i casi più gravi e individuando in parallelo i miglioramenti a basso costo e rapida attuazione.
- · Validare ogni intervento dopo l'implementazione, con verifica sul campo che la soluzione adottata riduca effettivamente il rischio individuato senza introdurne di nuovi.
- · Come leva strategica di medio periodo, digitalizzare l'archivio documentale dei macchinari — schemi, fascicoli tecnici, registri delle modifiche — per garantirne la reperibilità immediata e ridurre il rischio di perdita di informazioni critiche nel tempo.
- · Come seconda leva strategica, fissare un obiettivo misurabile e monitorato trimestralmente, ad esempio la riduzione della percentuale di macchine prive di documentazione tecnica completa di un valore definito entro dodici mesi, accompagnata da audit di sicurezza almeno annuali.
IL 20% CHE CONTA (PER L'80% DEI RISULTATI)
A. Nessuna macchina è esentata in modo permanente dagli obblighi di sicurezza: l'adeguamento ai requisiti minimi è un dovere continuativo del datore di lavoro, non un traguardo raggiunto una volta per tutte.
B. Una modifica sostanziale di una macchina esistente può obbligare a rifare marcatura CE, fascicolo tecnico e dichiarazione di conformità, come se si trattasse di una macchina nuova.
C. Categoria del circuito e livello di prestazione sono parametri distinti: vanno entrambi verificati sul sistema reale, mai dati per scontati sul singolo componente.
D. L'assenza di schemi elettrici o documentazione tecnica è essa stessa un rischio da trattare con priorità, non un dettaglio amministrativo rinviabile.
E. Ogni intervento di adeguamento va validato dopo l'implementazione e seguito da audit periodici, per evitare che la soluzione sostituisca un rischio noto con uno nuovo e non individuato.
Riproduzione riservata ©
Abbonati per vedere tutti i contenuti di

